Hem / Blogg / Branschnyheter / Ultraljudssvetsning: Process, material, verktyg och praktiska installationstips


Request A Quote
Ultraljudssvetsning är en sammanfogningsprocess som använder högfrekventa akustiska vibrationer för att skapa värme i gränssnittet mellan två delar. Vibrationen appliceras lokalt, under tryck, och materialen smälter ihop utan den bulksmältning som sker vid konventionell svetsning. Det är en praktisk metod för termoplaster, nonwovens, filmer och vissa metaller, och det har blivit en välbekant syn på produktionslinjer där rena, snabba och repeterbara bindningar är viktiga. På Changzhou Aoheng Machinery är ultraljudssvetsning inget abstrakt ämne; det är principen bakom maskiner vi bygger för tillverkare av textil, nonwoven, engångsprodukter och plastdelar. Den användbara delen är att förstå vad processen behöver från materialet, verktygen och installationen, så en bra svets är repeterbar snarare än oavsiktlig.
Ett ultraljudssvetssystem har en enkel stack: en strömförsörjning, en givare, en booster, en sonotrod eller horn och ett städ eller fixtur. Givaren omvandlar elektrisk energi till mekanisk vibration, boostern justerar amplituden och hornet levererar den vibrationen till arbetsstycket. Städet håller fast delen och formar kontaktpunkten. En typisk cykel går genom sex steg:
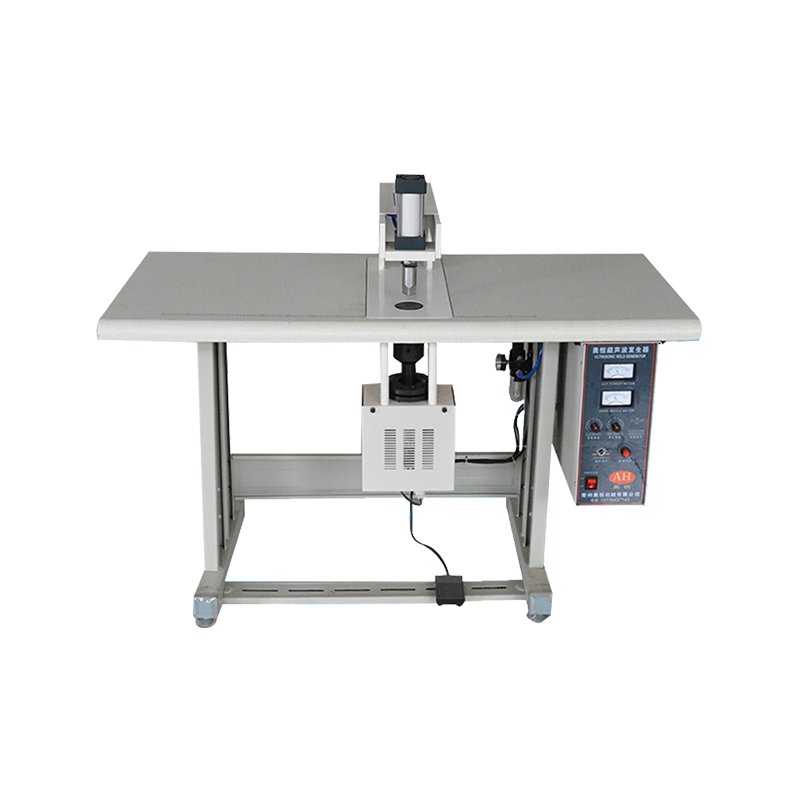
Frekvens, amplitud, kraft, svetstid och hålltid är huvudparametrarna. Ett 20 kHz-system är vanligt för robusta plastdelar, medan 30 till 40 kHz ofta väljs för finare arbeten. Högre amplitud är inte automatiskt bättre; för mycket kan markera ytan, skada fibrer eller spricka spröda delar. Hålltiden spelar lika stor roll som svetstiden eftersom fogen måste svalna under tryck innan hornet dras tillbaka. För punktskarvning och små plastenheter kan en dedikerad bänkmonterad enhet göra installation och repeterbarhet mycket enklare, och AH50Q ultraljudspunktsvetsmaskin är ett praktiskt exempel på det tillvägagångssättet.
 AH-50Q Ultraljudspunktsvetsmaskin för textilmontering Bänkmonterad punktsvetsare för nonwoven-handväskor, masköglor och plastenheter, med fotpedalkontroll och mönsterformar för repeterbara sammanfogningar. Visa produkt →
Materialets beteende avgör om ultraljudssvetsning är en bra passform. Amorfa termoplaster överför i allmänhet vibrationer väl; halvkristallina hartser kan svetsa men behöver vanligtvis tätare processfönster. Nonwovens och filmer binder genom lokal fiber- eller ytfusion, medan tunna metaller sammanfogas genom solid-state deformation snarare än smältning. Tabellen nedan ger en praktisk utgångspunkt, men exakta resultat beror på kvalitet, tjocklek, tillsatser och verktyg.
| Materialgrupp | Typiska exempel | Vad du ska titta på |
|---|---|---|
| Termoplaster | ABS, PP, PE, PC, akryl, nylon | Amorfa hartser är ofta mer förlåtande än halvkristallina kvaliteter; fukt och fyllmedel spelar roll. |
| Nonwovens och filmer | Blandningar av PP, PE och PET | Bindningen beror på lokal fiberfusion; horn och städmönster påverkar hand och utseende. |
| Förpackning | Belagd kartong, folielaminat, polymerfilmer | Ytförorening är fienden; tätningstryck och uppehåll måste vara konsekventa. |
| Metaller | Aluminium, koppar, tunna folier | Fast-tillståndsfogning kräver rena, oxidfria ytor och styvt stöd. |
| Olika kombinationer | Kompatibla plastpar | Felsamma smältpunkter och termisk expansion kräver gemensamma försök före produktion. |
Om du är osäker på om ett harts eller laminat kommer att svetsa rent, börja med en liten provkörning och inspektera fogen under belastning. Vi håller en längre uppsättning av anmärkningar om materialkompatibilitet i vårt tekniska bibliotek för team som behöver en djupare utgångspunkt.
Verktyg är där många ultraljudssvetsprojekt lyckas eller misslyckas. Ett horn designat för en fog kan vara fel för en annan, och en fixtur som böjs kommer att stjäla energi från svetsen. Fogdesign har också betydelse. En energidirektör koncentrerar vibrationerna vid den första kontaktlinjen, en skjuvfog ger en interferenspassning för starkare tätade sammansättningar, och spont-och-spår-layouter hjälper till att rikta in delar. För textilier och nonwovens styr hornytan och städmönstret bindningsutseende, mjukhet och kantkvalitet. Ett slitet horn eller ett städ med dåligt stöd kan ge inkonsekventa bindningar även när maskininställningarna ser korrekta ut.
För textil- och nonwovenarbeten avgör ofta hornprofilen och städmönstret om bindningen känns mjuk, platt eller dekorativ. Våra textiloptimerade svetshorn är byggda med den balansen i åtanke, och de är en av de tystare anledningarna till att en produktionslinje förblir konsekvent.
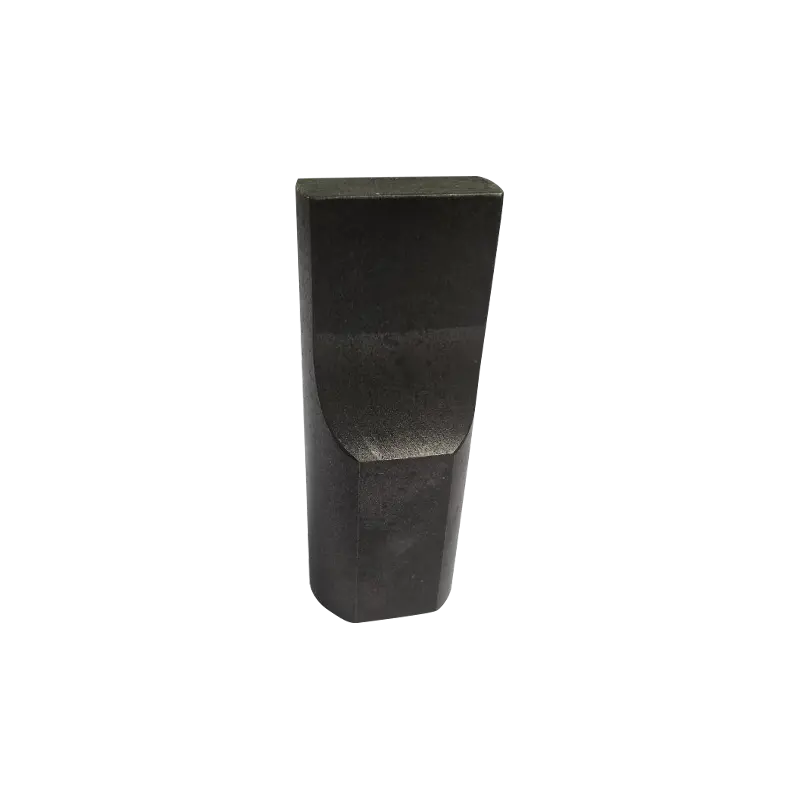 AH Textiloptimerade ultraljudssvetshorn Ultraljudshorntillbehör för textilsvetsning eller skärning, erbjuds i flera amplituder och frekvenser för att stödja konsekvent energiöverföring i nonwoven- och tygbearbetning. Visa produkt →
Innan du byter maskin, kontrollera grunderna. De flesta svetsproblem är inte mystiska; de är en lös fixtur, en smutsig yta eller en parameter som drev.
Ultraljudssvetsning dyker upp där värme, lim eller stygn är obekvämt. I textilier och nonwovens används den för spetseffekter, fållning, quiltning, slitsning och försegling och kompositbindning. I engångsprodukter förenar den skoöverdrag, mössor, örngott, handskar och bindor utan sytråd. Förpackningsteam använder den för tätningar och manipuleringssäkra skarvar, medan bil- och elektroniktillverkare använder den för små plastenheter och trådavslutning. Medicinsk produktion förlitar sig på det när en ren, repeterbar bindning är viktig.
I vårt eget produktsortiment förekommer samma principer i ultraljudsspetsmaskiner, quiltmaskiner, skär- och skärmaskiner, maskiner för engångsprodukter och dedikerade svetsenheter. Vår sortiment av ultraljudssvetsmaskiner täcker svetsformat för handhållen, punkt, knäppning och plast, så den rätta utgångspunkten beror på fogen snarare än på en enskild maskintyp. För fältreparationer, provtagning eller korta körningar ger en handhållen ultraljudssvets som AH30 dig en användbar brygga mellan bänken och produktionslinjen.
 AH-30 handhållen ultraljudspunktsvetsare för fält och korta körningar Bärbar 28/35 kHz ultraljudssvets för punktfogning av tunn plast, nonwovens och trådar, lämpad för reparationer, provtagning och korta produktionsserier. Visa produkt →
Ultraljudssvetsning är i allmänhet ren, men det är inte riskfritt. Högfrekventa vibrationer kan påverka hörseln över tid, så kapslingar och hörselskydd är värda att ta på allvar. Håll händerna borta från hornet och städet under cykling, använd spärrprocedurer vid verktygsbyten och tillhandahåll ventilation eller rökutsug när du arbetar med plast som släpper ut flyktiga ämnen. På underhållssidan, kontrollera hornslitage, givarens kylning, kabelns skick och fixturinriktning enligt ett regelbundet schema. Ett vanligt felsteg är att jaga mer kraft när det verkliga problemet är ett slitet horn, en böjlig fixtur eller inkonsekventa deldimensioner. En annan är att anta att en svets som ser bra ut kommer att hålla under belastning; en enkel drag- eller peel-kontroll fångar upp fler problem än en visuell inspektion.
Val av utrustning börjar med materialet och fogen, inte katalogsidan. Fråga vad delarna är gjorda av, hur tjocka de är, hur mycket svetsarea det handlar om och vilken cykeltid linan behöver. Tänk sedan på automationsnivån: en handhållen enhet kan räcka för reparationer och lågvolymarbete, medan en fixturbaserad maskin med kontrollerad kraft, tid och håll är bättre för produktionskonsistens. Verktygsstöd spelar också roll, eftersom horn och fixturer inte är universella. På Changzhou Aoheng Machinery bygger vi ultraljudsutrustning för textil-, nonwoven-, engångsprodukter och plastapplikationer, och vi har levererat till kunder i mer än trettio länder. Den erfarenheten är användbar när en standardmaskin behöver ett anpassat horn, ett annat städ eller en fixtur som är skräddarsydd för en besvärlig delform.
Om du väger en ny ultraljudsprocess är det mest pålitliga nästa steget ett provförsök med det faktiska materialet och foggeometrin. Ta med oss delen, felläget och produktionsmålet, så kan vi hjälpa dig att begränsa maskinformatet, verktygen och processfönstret. Ultraljudssvetsning belönar förberedelser, och en lugn, välstödd installation slår vanligtvis en lång lista med maskinfunktioner.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved