Hem / Blogg / Branschnyheter / ultraljudshorn: Tillämpningar, urvalskriterier och praktisk vägledning


Request A Quote
Fråga alla som har kört en ultraljudsskärnings-, quiltnings- eller tätningslinje i några år vad de kollar först när en söm ser svag ut eller en skuren kant börjar slita, och svaret är oftast hornet. Det är den synliga, påtagliga änden av hela systemet - den bit av trimmad metall som faktiskt berör materialet - och det tar på sig större delen av skulden när resultaten börjar glida. Vår erfarenhet av att bygga ultraljudsmaskiner för textil-, nonwoven- och engångsprodukter visar att en hel del "hornproblem" visar sig vara en obalans mellan hornet och jobbet snarare än en del som helt enkelt har slitits ut.
Den här guiden går igenom vad ett ultraljudshorn gör, hur dess material och form förändrar prestanda och vad du ska titta på när du ska välja ett nytt eller byta ut ett trött.
Ett ultraljudshorn - även kallat en sonotrod, ett verktyg eller en sond, beroende på leverantör - är den sista komponenten i en tredelad mekanisk stack. Omvandlaren omvandlar generatorns högfrekventa elektriska signal till mekanisk vibration, vanligtvis vid 15 kHz, 20 kHz eller 40 kHz. Boosterstegen som amplituderar upp eller ner för att passa processen. Hornet levererar sedan vibrationen till arbetsstycket genom en arbetsyta formad för uppgiften: ett smalt blad för skärning, en bred platt eller mönstrad yta för limning och prägling, en profilerad rulle för kontinuerlig tätning.
Varje horn är en resonator. Den är bearbetad för att vara en halv våglängd lång vid dess designfrekvens, så vibrationen som kommer till dess ingång förstärks och levereras vid utgångsytan. Ändra längden, konan, slitsmönstret eller till och med legeringen, och resonansfrekvensen rör sig med den. Det är därför ett horn inte helt enkelt kan kopieras i ett annat material, och varför ett horn som har blivit kraftigt polerat eller återbehandlat kanske inte längre stämmer rent. Det förklarar också varför de passande ytorna mellan omvandlaren, boostern och signalhornet måste vara plana och rena, och varför den gängade bulten ska dras åt till det vridmoment som tillverkaren anger - en lös fog förvandlar vibrationer till värme och buller, medan en överdragen kan spricka bultsätet.
 Givare och aluminiumled för ultraljudsmaskinstapel Kombinerar en piezoelektrisk givare med en lätt aluminiumfog för att ansluta stapelkomponenter, vilket gör den passande fogen värd att kontrollera för stabil inställning. Visa produkt →
Kopplingen mellan horn och givare förtjänar särskild uppmärksamhet på maskiner som kör tre skift. Det är en liten, billig del som i tysthet avgör om hela stacken håller ihop.
Tre materialfamiljer täcker de flesta industrihorn, och att välja mellan dem är en balans mellan utmattningslivslängd, akustisk effektivitet, slitstyrka och kostnad. I stora termer:
| Material | Akustiskt och mekaniskt beteende | Slitstyrka | Där det brukar vara vettigt |
|---|---|---|---|
| Titanlegering | Hög utmattningshållfasthet, låg akustisk förlust, stabil vid hög amplitud | Bra | Kontinuerlig svetsning, skärning och quiltning; arbete med hög amplitud |
| Aluminiumlegering | Lätt, lätt att bearbeta, högre inre förlust, mjukare ansikte | Måttlig | Måttlig amplitude, cost-sensitive tooling, textile cut-and-seal |
| Härdat stål | Tuff och formstabil, men högre akustisk förlust | Hög | Bladliknande arbetsytor och jobb där segheten är viktigast |
| Karbid eller keramisk beläggning | Ansiktsinlägg på en avstämd kropp; spröda under stötbelastningar | Mycket hög | Slipande nonwovens och långa körningar med minimal stilleståndstid |
Titan har blivit standard för krävande arbete eftersom det håller amplituden utan att spricka och förlorar relativt lite energi som värme. Aluminiumlegering är inte en kompromiss att skämmas för: på många textilklippnings- och förseglingsstationer ger ett väldesignat aluminiumhorn många års service till en bråkdel av kostnaden, förutsatt att amplituden och tyget inte är straffande. Stål och belagda horn kommer in i bilden när arbetsytan nöts snabbare än kroppen slits ut.
Profil betyder lika mycket som legering. De huvudsakliga familjerna vi ser i produktionen är:
Vinst, enhetlighet och mekanisk styrka drar mot varandra. Ett horn med mycket hög förstärkning ger mer amplitud men är mer känsligt för belastning och avstämningsdrift; en bred slitsad yta är skonsammare mot materialet men svårare att designa. Det är här en leverantör som redan har byggt horn för din typ av tyg är värd mer än en katalogsida.
Textilarbete sätter ett horn i en ovanlig position. Istället för korta svetscykler kör den ofta kontinuerligt i timmar mot en städrulle, tätar en söm eller trimmer en kant med linjehastighet. Värme byggs upp i hornet snarare än i materialet, och eventuell obalans i amplitud över ansiktet visar sig som en ojämn söm eller en trasig kant på ena sidan av banan.
För dessa jobb tittar vi först på tre saker: amplituden som processen faktiskt behöver, bredden på arbetsytan i förhållande till städmönstret och hur mycket slipmedel tyget innehåller. Spunbond och smältblåsta material beter sig mycket annorlunda än ett belagt vävt tyg, och ett horn som är avstämt för det ena ger inte nödvändigtvis ett rent snitt på det andra. När tyget är hårt fyllt betalar sig vanligtvis ett belagt eller belagt horn för sig själv i minskad återvändningstid.
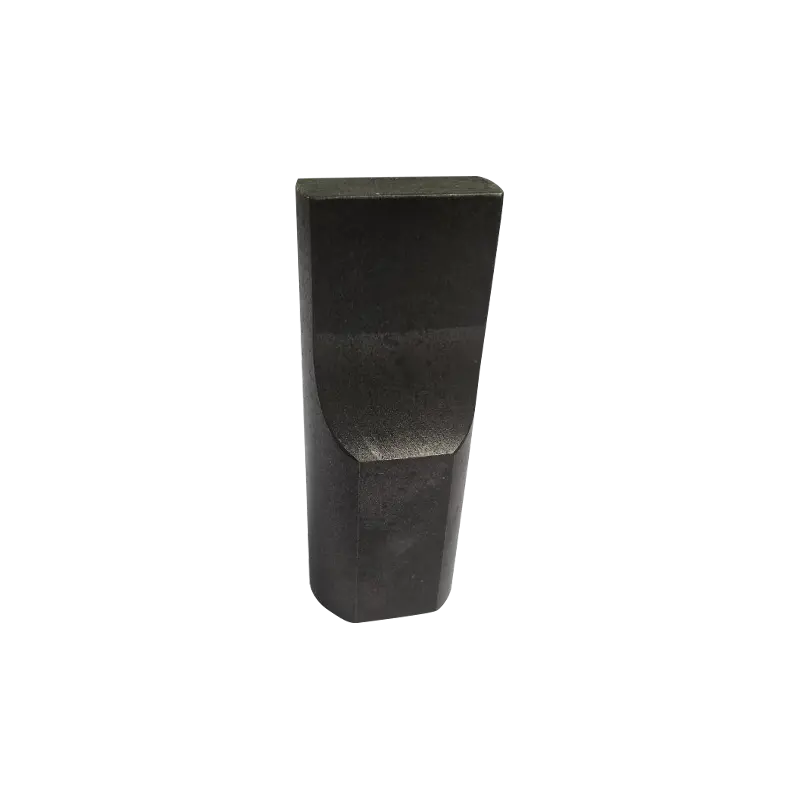 Textiloptimerade ultraljudssvetshorn för skärning Svetshorn erbjuds i flera amplituder och frekvenser för textilskärning eller svetsning, lämpliga när tygbeteende och arbetsytas bredd driver val av horn. Visa produkt →
Förr eller senare kommer ett projekt som inget kataloghorn passar: ett tätningsmönster som måste matcha en dekorativ prägling, en ansiktsprofil som måste följa ett krökt städ, en skärlinje som måste passera inom en millimeter från en färdig kant. I dessa fall är hornet utformat bakåt från den färdiga delen - mönstret definieras först, sedan ställs kroppen runt det så att arbetsytan fortfarande resonerar jämnt.
Anpassade horn är också vanliga där en maskin anpassas för en ny produkt istället för att ersättas. Att göra om en befintlig ultraljudsstation med ett specialbyggt horn är ofta mycket billigare än att köpa en andra maskin, och det håller operatörerna på utrustning som de redan känner till.
 Anpassade ultraljudsformar för svetsning, skärning och tätning Hög-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. Visa produkt →
Ett horn misslyckas sällan dramatiskt. Det driver: ansiktet polerar, kanten rundas över, ett dubbsäte utvecklar en hårfästes spricka, och plötsligt behöver sömmen mer tryck eller så behöver snittet en långsammare linjehastighet för att hålla sig ren. Några få vanor håller den driften under kontroll.
När ett horn behöver uppmärksammas bör återvändning och ominställning behandlas som en operation. Att skumma ansiktet ändrar resonanslängden, så ett horn som vänds om utan att kontrolleras för frekvens kan bli varmt, dra mer ström och förkorta livslängden på omvandlaren bakom den. Att förstå hur hela verktygskedjan beter sig tillsammans, inklusive städet och fixturen, är värt mer än något enskilt specifikationsblad — våra anteckningar om verktyg och fixturer för ultraljudssvetsning gå in på det mer i detalj.
Ersättningshorn, boosters, fogar och formkomponenter i vår tillbehör till ultraljudsmaskiner sortimentet är byggt efter samma ritningar som originalverktyget, så en reservdel kan bytas in utan att hela stapeln behöver ställas om från början.
Om du anger ett horn - eller försöker ta reda på varför det nuvarande underpresterar - brukar dessa frågor lösa problemet snabbt:
Ett ultraljudshorn är en liten del av en maskin och en stor del av dess resultat. Få materialet, profilen och stämningen rätt och resten av raden blir anmärkningsvärt förlåtande; få dem fel och alla andra inställningar verkar slåss mot dig. Om du är osäker på vilket horn som passar ett tyg, ett mönster eller en maskin som du redan äger, skicka oss detaljerna – frekvensen, arbetsbredden, materialet och hur den färdiga kanten eller sömmen ska se ut – så berättar vi ärligt om ett standardhorn kommer att klara jobbet eller om det behöver designas från din sida och bakåt.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


