Hem / Blogg / Branschnyheter / ultraljudssvetshorn: Tillämpningar, urvalskriterier och praktisk vägledning


Request A Quote
Om du har spenderat någon tid kring ultraljudsmontering vet du redan att hornet är den del som alla skyller på när en svets ser fel ut. I praktiken är ultraljudssvetshornet den enda komponenten som avgör hur mycket av generatorns energi som faktiskt når fogen — och hur jämnt den kommer fram. Efter år av att bygga och serva ultraljudsutrustning för textil-, nonwoven- och plasttillverkare har vi lärt oss att de flesta hornproblem inte är mystiska. De kommer från en bristande överensstämmelse mellan geometri, material och det jobb hornet ombeds göra.
Den här guiden går igenom vad hornet gör, hur det är byggt, vilka profiler som passar vilka applikationer och de små underhållsvanorna som håller en stack att prestera i flera år.
Hornet - även kallat en sonotrode - är den sista metallbiten i vibrationsbanan. Den sitter i botten av stapeln, under omvandlaren och boostern, och den berör arbetsstycket direkt. Dess uppgift är dubbelt: förstärka den mekaniska vibrationen som kommer ner i stapeln till den amplitud som materialet behöver, och leverera den energin över rätt fotavtryck.
Båda uppgifterna styrs av resonans. Ett horn är bearbetat för att vibrera vid en specifik frekvens, vanligtvis 15 kHz, 20 kHz eller 40 kHz, och det fungerar bara effektivt när hela stacken är inställd på samma nummer. Tryck ett horn av resonansen och symptomen visar sig snabbt: generatorn drar mer ström, svetsen blir inkonsekvent och värme byggs upp på platser som den inte borde. Om du vill förstå uppströmshalvan av den kedjan, våra anteckningar om hur givaren omvandlar elektriska signaler till mekanisk vibration är en användbar följeslagare.
Ett horn som ser korrekt ut på papper kan fortfarande vara fel i maskinen. Materialkvalitet, kornriktning, monteringsflänsens massa och till och med finishen på arbetsytan ändrar alla resonansfrekvensen. Ansedda tillverkare mäter varje horn på en frekvensanalysator innan den skickas och justerar inställningsslitsarna tills hornet landar inom ett smalt fönster av målfrekvensen. Det är därför en kopia av ett horn sällan är en lika stor ersättning: geometrin kan matcha medan stämningen inte gör det.
Hornets form är verkligen ett energifördelningsbeslut. Ett smalt blad koncentrerar energi till en smal linje; en bred stång sprider den över en söm; ett konturerat ansikte formar det runt en specifik del. Tabellen nedan sammanfattar de profiler vi tillfrågas oftast om.
| Profil | Geometri | Typisk tillämpning | Titta poäng |
|---|---|---|---|
| Blad / kil | Smal arbetskant | Klyvning, tätning och trimning av fiberduk | Kantslitage; håll bladet svalt och rent |
| Bar / rektangulär | Långt platt ansikte | Kontinuerlig sömsvetsning, spets och prägling | Planhet och enhetlig amplitud längs längden |
| Rund/cylindrisk | Cirkulär kontaktyta | Punktsvetsning, rörtätning, små plastdelar | Monteringsgängans koncentricitet |
| Formad / anpassad | Maskinbearbetad till delform | Biltrim, filter, medicinska komponenter | Kräver delspecifik justering och ritningar |
| Komposit | Flera stämda sektioner sammanfogade | Stora eller besvärliga delar som ett enda horn inte kan nå | Ledintegritet och balanserad amplitud över sektioner |
Komposithorn förtjänar ett speciellt omnämnande. Genom att sammanfoga flera avstämda segment kan de nå in i hålrum, täcka ett brett område utan att multiplicera svetsare och minska inre spänningar i delar som är känsliga för koncentrerad energi. Avvägningen är att varje korsning måste designas och verifieras, så sammansatta horn är nästan alltid en anpassad ingenjörsövning snarare än ett köp från hyllan.
Utgå från materialet, inte katalogen. Tunt nonwoven av polypropen vill ha högre frekvens och lägre amplitud för att undvika genombränning. Tjockare termoplaster och tungt fyllda föreningar behöver mer amplitud och en ytgeometri som håller kontakttrycket. Belagda eller laminerade tyger svetsar ofta bäst med en tandad eller mönstrad yta som koncentrerar energin vid gränsytan istället för över hela ytan.
Kontrollera sedan maskinsidan. Frekvensen måste matcha generatorn och omvandlaren. Amplituden vid hornytan måste falla innanför materialets arbetsfönster — för lite ger svaga bindningar, för mycket orsakar blixt och punkteringar. Monteringsbulten och flänsen måste bära belastningen utan att orsaka förluster. Och hornet måste fysiskt passa fixturen, eftersom ett horn som inte kan riktas rakt mot städet kommer att producera svetsar som varierar från den ena kanten till den andra.
För textil- och nonwovenproducenter är arbetsytan där det mesta av värdet finns. Vår
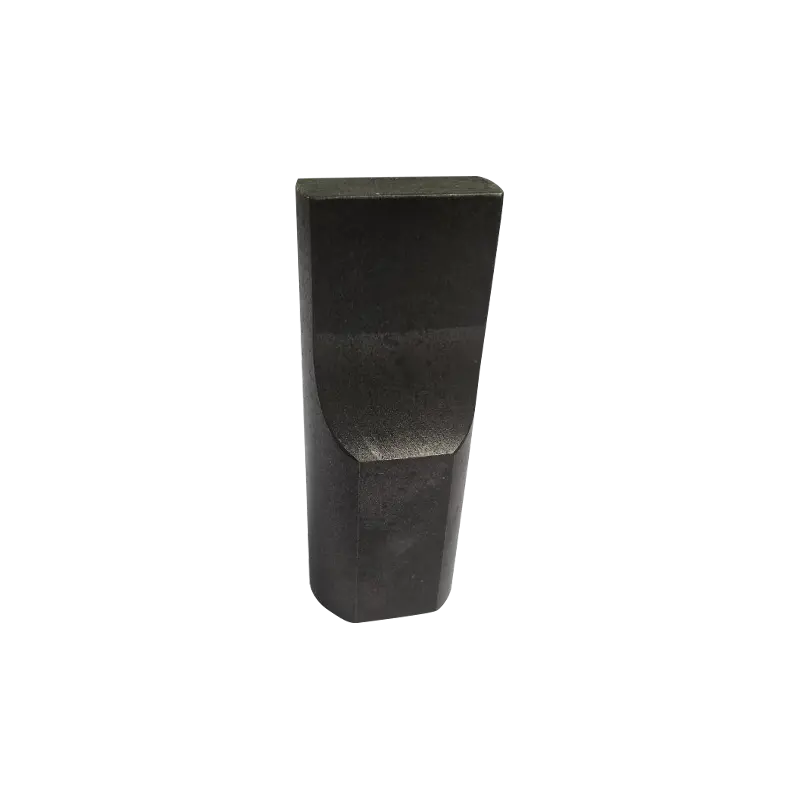 AH Textiloptimerade ultraljudssvetshorn Ultraljudssvetshorn för textil- och nonwovenbearbetning, erbjuds i flera amplituder och frekvenser för att stödja effektiv energiöverföring och rena sömmar. Visa produkt →
är profilerade med detta i åtanke och balanserar ytans bredd, mönster och amplitud så att sömmarna förblir rena i produktionshastigheten.
Horn misslyckas vanligtvis inte dramatiskt. De driver. Några vettiga vanor gör att driften är synlig innan den når din skrothastighet:
Varningstecken som är värda att agera på omedelbart inkluderar en plötslig ökning av generatorströmmen, en svets som behöver gradvis längre hålltider, synliga krackeleringar nära amplitudslitsarna och en dov duns istället för ett rent brum när stapeln startar. Något av detta tyder på att hornet borde komma ut för mätning istället för att tryckas hårdare. Att köra ett skadat horn riskerar även omvandlaren och boostern.
Många produktionsproblem kan inte lösas genom att välja en annan katalogartikel. En del med en besvärlig fläns, en söm som måste följa en kurva eller ett mönster som måste matcha en kunds präglingsdesign kräver alla ett horn bearbetat till applikationen. Det arbetet börjar med delritningen, materialspecifikationen och maskinens frekvens och effekt, och det slutar med ett avstämt horn som har verifierats på själva stacken.
Anpassade verktyg är där erfarenhet lönar sig, eftersom samma ritning kan ställas in på flera sätt och bara en av dem kommer att hålla över en lång produktionsserie. Vår
 Anpassade ultraljudsformar för svetsning, skärning och tätning Skräddarsydda högprecisionsverktyg i stål av industrikvalitet, byggda för ultraljudssvetsning, skärning eller tätning och anpassningsbara för att passa olika kundkrav. Visa produkt →
utvecklas med kundens del i hand, och där jobbet betjänas bättre av ett helt annat maskinformat, är en handhållen enhet ibland den mer praktiska vägen — t.ex.
 AH-30 Sonic Handheld Ultrasonic Punktsvetsare Kompakt handhållen ultraljudspunktsvetsare för tunn plåt eller trådar, lämpad för reparationsarbete och lågvolymmontering, med 28 kHz eller 35 kHz drift. Visa produkt →
används för reparationsarbete och montering i låg volym.
Om du granskar hela monteringen snarare än bara verktyget, vår översikt över ultraljudssvetsmaskiner visar hur signalhorn, fixtur och drivelektronik matchas i praktiken.
Ultraljudssvetshornet är en avstämd mekanisk komponent, inte ett format block av metall. Få materialet, profilen och inställningen rätt och resten av stapeln beter sig förutsägbart; ignorera någon av dem och du kommer att spendera din underhållsbudget på att jaga inkonsekventa svetsar. Börja med materialet du fogar, matcha hornet till maskinens frekvens- och amplitudfönster och inspektera ansiktet och tappen regelbundet. De flesta av hornproblemen som vi ombeds att diagnostisera visar sig vara urvals- eller underhållsproblem snarare än tillverkningsfel – vilket är goda nyheter, eftersom båda ligger inom din kontroll.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


