Hem / Blogg / Branschnyheter / Ultraljudssvetsning av plast: Process, material, fogdesign och maskintips


Request A Quote
Ultraljudssvetsning av plast ser bedrägligt enkel ut på avstånd. Ett horn berör två plastdelar, ett tyst brum rinner genom fixturen och en stund senare sammanfogas delarna som om de hade formats i ett stycke. Under den korta cykeln ligger en välförstådd fysisk process: högfrekvent mekanisk vibration, vanligtvis mellan 15 och 40 kHz, skapar värme i gränssnittet mellan delarna, smälter ett tunt lager av polymer som stelnar under tryck och bildar en stark, ren bindning. Inga lim, inga lösningsmedel och inga metallfästen är inblandade.
För tillverkare inom textilier, nonwovens, engångshygien, bilinteriörer, medicintekniska produkter och konsumentvaror har denna process blivit en standardproduktionsmetod. Vi bygger ultraljudsmaskiner och verktygen som driver dem, och anteckningarna nedan tar upp det som är viktigast: hur processen fungerar, vilka plaster som svetsar väl, hur fogar ska utformas och hur man väljer rätt maskin.
Varje ultraljudssvets följer samma grundläggande cykel, och när du väl förstår det blir felsökningen mycket lättare. En generator omvandlar nätström till en högfrekvent elektrisk signal; en givare omvandlar den signalen till mekanisk vibration; en booster och ett horn förstärker och levererar den vibrationen till den exakta punkten där de två delarna möts.
Vibrationen smälter inte plasten direkt. Det orsakar snabb molekylär friktion längs ledytan, och energidirektörer, små upphöjda särdrag gjutna i en av delarna, koncentrerar friktionen så att smältningen börjar precis där den behövs. En typisk cykel går enligt följande:
Svetstider mäts vanligtvis i bråkdelar av en sekund, och kompletta cykler långt under två sekunder är normala på automatiserade linjer.
Jämfört med lim, lösningsmedel, värmeplattor eller skruvar erbjuder ultraljudssvetsning en kombination av hastighet, renhet och konsistens som är svår att matcha.
Ultraljudssvetsning fungerar bäst när två delar är gjorda av samma polymer, eller från polymerer med liknande smälttemperaturer och molekylära strukturer. Amorfa hartser mjuknar gradvis över ett brett temperaturområde, vilket gör dem förlåtande och lätta att svetsa. Halvkristallina hartser smälter skarpt och överför vibrationer på olika sätt, så de behöver vanligtvis högre amplitud, styvare fixtur och noggrant designade energiriktare.
| Material | Struktur | Svetsbarhet | Praktiska anteckningar |
|---|---|---|---|
| ABS, PS, PC, PMMA, PVC | Amorf | Utmärkt | Brett svetsfönster; lätt att automatisera |
| PP, PE | Halvkristallin | Bra | Kräver högre amplitud och stadigt stöd |
| PA, POM | Halvkristallin | Bra | Torka först materialet för att undvika porositet |
| PET, PBT | Halvkristallin | Måttlig | Högre energi och exakt fogdesign behövs |
| Glasfyllda kvaliteter | Antingen | Måttlig | Slipmedel sliter horn snabbare; kortare livslängd |
| PTFE, silikon | Antingen | Stackars | Låg friktion och hög smältviskositet motstår svetsning |
Fukt spelar också roll. Hygroskopiska hartser som nylon och polykarbonat absorberar vatten från luften, och det vattnet förvandlas till ånga under hornet, vilket ger bubblor och svaga leder. Torkning före svetsning är ett enkelt steg som förhindrar en hel del skrot.
De flesta svetsproblem är designade långt innan de dyker upp på linjen. Fogen måste koncentrera energi, rikta in delarna och kontrollera hur smält material flyter. Tre konstruktioner täcker de flesta applikationer.
En liten triangulär ås, vanligtvis 0,3 till 0,8 mm hög, löper längs fogytan på en del. Den smälter först och den smälta polymeren flyter sedan över gränsytan för att bilda bindningen. Energidirektörer är enkla, ekonomiska och idealiska för amorfa hartser och små till medelstora delar.
Den ena delen har ett urtag och den andra en matchande läpp, och de två ytorna gnider mot varandra allteftersom svetsningen fortskrider. Skjuvfogar ger de starkaste, mest lufttäta fogarna och är det vanliga valet för halvkristallina material och delar som måste hålla tryck eller motstå vibrationer.
Dessa hybrider kombinerar självinriktning med en energiriktande effekt, som minskar blixten och håller svetslinjen snygg. De är populära i bostäder och fall där utseendet spelar lika stor roll som styrkan. Oavsett vilken design du använder måste horn och armatur matcha det, så det är värt att se över verktygs- och fixturlösningar innan du bestämmer dig för en form.
Processen dyker upp överallt där plastdelar behöver fogas snabbt och rent. Medicinska filter, katetrar och vätskebehållare förlitar sig på det för läckagefria monteringar. Billeverantörer svetsar inredning, belysningskomponenter och delar under huven. Konsumentelektronik använder den för höljen och strömbrytare, medan förpackningslinjer förseglar koppar, brickor, påsar och blisterförpackningar. I nonwovensvärlden håller ultraljudsbindning samman skoöverdrag, örngott, mössor, handskar och sanitetsprodukter i hög hastighet utan tråd eller lim.
Eftersom verktyget är kompakt, tjänar samma princip allt från en enstaka bänkmaskin till en helautomatisk roterande linje.
Maskiner skiljer sig främst i kraft, frekvens och hur hornet presenteras för delen. Frekvensen är anpassad till jobbet: 15 kHz-enheter levererar mer amplitud och passar stora eller halvkristallina delar, 20 kHz är den allmänna sweetspot, och 30 till 35 kHz-enheter väljs för små, ömtåliga komponenter där värme- och ytmärkning måste minimeras.
För reparationer, prototyper och montering av små partier ger en handhållen svetsare dig friheten att flytta verktyget längs en söm.
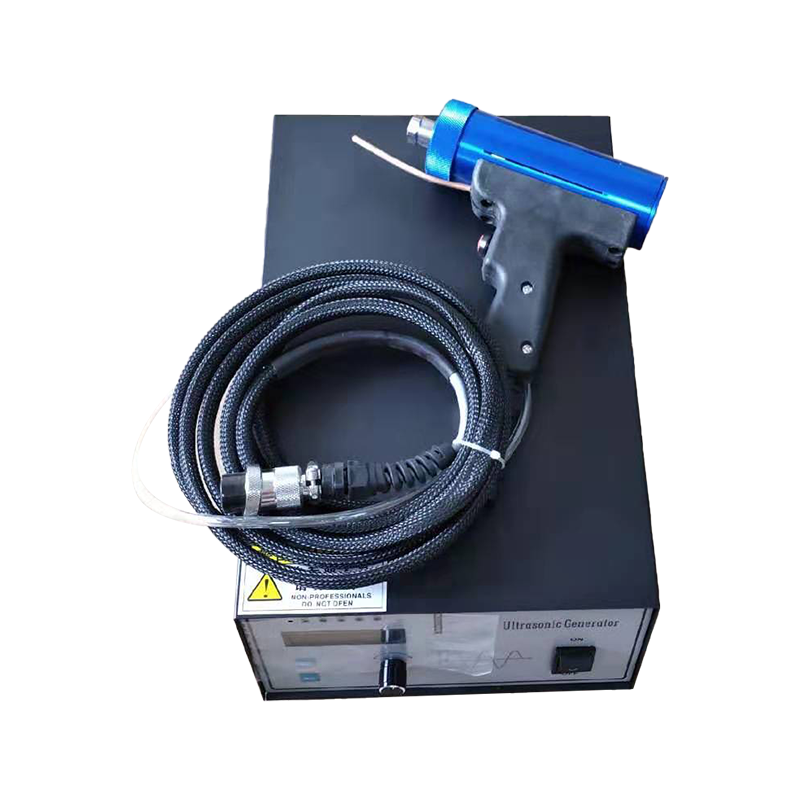 AH-30 Sonic anpassad handhållen ultraljudssvets Den handhållna ultraljudssvetsaren har en fast svetsyta, hög hållfasthet, liten storlek, vacker svetsning, enkel användning, stark effekt och den handhållna punkten med... Visa produkt →
När du behöver repeterbara, jiggkontrollerade punktsvetsar på gjutna delar, ger en dedikerad punktsvetsmaskin med en pneumatisk press konsekvent kraft- och cykeltiming.
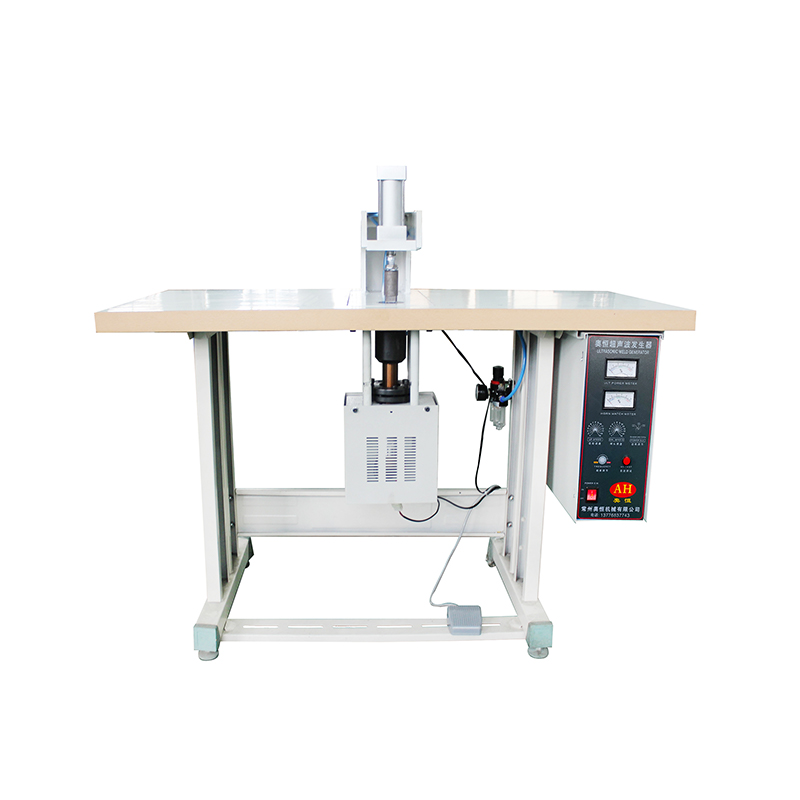 AH-50Q Ultraljudspunktsvetsmaskin Använd principen för ultraljudsvågor för att göra non-woven handväskor. Stanshålet kräver inga hjälpmaterial som ska svetsas till handväskan. Starten... Visa produkt →
För tyngre produktion som stora höljen och tjockväggiga komponenter är en kraftfull plastsvetsmaskin med styv ram och stabil generator det bästa underlaget.
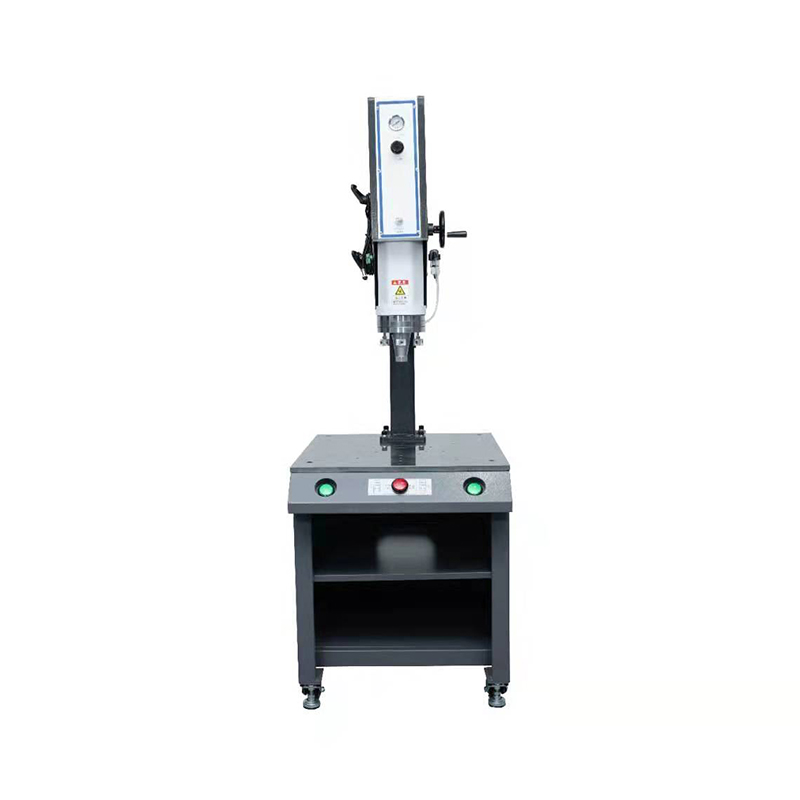 AH-DSL 15KHz 4200w Plastsvetsmaskin 1. Hela maskinen är gravitationsgjutning, CNC-verktygsmaskinbearbetning och hög precision. Visa produkt →
Horngeometri, boosterförhållande och fixturdesign spelar lika stor roll som själva maskinen, därför bygger vi även skräddarsydda ultraljudsformar och svetshorn för kunder som behöver en specifik svetsprofil. Du kan granska det bredare utbudet av ultraljudssvetsmaskiner vi tillverkar, eller berätta helt enkelt vad du går med så rekommenderar vi en konfiguration.
Även en väl vald maskin kommer att underprestera om grunderna glider. Några få vanor skiljer växter som svetsar tillförlitligt från växter som bekämpar skrot varje skift.
Förebyggande underhåll kostar mycket mindre än en avvisad produktionssats, och det mesta tar bara några minuter om dagen.
Ultraljudssvetsning av plast belönar förberedelser. Få materialparningen, fogdesignen och verktygen rätt, och processen blir en av de mest pålitliga och ekonomiska sammanfogningsmetoderna som finns tillgängliga för moderna tillverkare. Få dem fel, och ingen mängd trimning på maskinen kommer att fixa det.
Om du planerar en ny produktionslinje eller förbättrar en befintlig, ser vårt team gärna över dina delar, föreslår en gemensam design och bygger en maskin runt din produkt snarare än tvärtom. Dela dina ritningar, material och utdatamål så återkommer vi med ett praktiskt förslag.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


