Hem / Blogg / Branschnyheter / Ultrasonic Welding of Plastics: Process, Materials, Joint Design & Machines


Request A Quote
Kl Aoheng , har vi ägnat år åt att bygga ultraljudsmaskiner för textil-, nonwoven- och plastbearbetningslinjer. En av de vanligaste frågorna vi hör handlar om ultraljudssvetsplastteknik, särskilt från tillverkare som vill ha ett rent, snabbt och repeterbart sätt att sammanfoga plastdelar. Om du utvärderar denna process för dina produkter, kommer den här guiden att leda dig genom grunderna, materialen, gemensam design, maskinval och de praktiska lektioner på verkstadsgolvet vi har lärt oss på vägen.
Ultraljudssvetsning omvandlar elektrisk energi till högfrekvent mekanisk rörelse, vanligtvis mellan 15 kHz och 40 kHz. Strömförsörjningen skickar en elektrisk signal till en givare, som omvandlar den till mekaniska vibrationer. En booster och ett horn, ibland kallat en sonotrode, överför dessa vibrationer till den övre plastdelen. Hornet pressar den övre delen mot en nedre del som hålls i en styv fixtur.
Vibrationerna går genom den övre delen till ledgränsytan, där intermolekylär friktion skapar lokal värme. Plasten mjuknar och smälter, flyter över fogytan och svalnar sedan till en stark molekylbindning. The cycle is controlled precisely through weld time, hold time, pressure, and amplitude. För små delar kan hela svetsen ta mindre än en sekund, varför ultraljudsmontering passar så naturligt i höghastighetsproduktion.
In practice, welding pressure, horn amplitude, and tooling design all influence joint quality. Ett bra fixtursystem håller delarna i linje, medan ett välinställt horn levererar konsekvent energi varje cykel. Även om konceptet låter enkelt, är framgångsrik svetsning beroende av att maskinparametrarna matchas med materialet och detaljens geometri.
Not every plastic responds to ultrasonic energy the same way. The first question we ask customers is whether the material is amorphous or semi-crystalline. Amorf plastics have a wide softening range, which makes them naturally easier to weld. Halvkristallina plaster har en ordnad molekylstruktur och behöver mer energi för att smälta, så de kräver högre amplitud och mer noggrann fogdesign.
| Materialfamilj | Vanliga plaster | Svetsbarhet | Typiska delar |
|---|---|---|---|
| Amorphous | ABS, PS, PC, PMMA, SAN | Utmärkt | Hus, medicintekniska produkter, kosmetikaförpackningar |
| Halvkristallin | Nylon, PP, PE, PET, POM | Måttlig till svår | Bildelar, containrar, industrikomponenter |
| Fylld eller blandad | Glasfylld nylon, återvunna blandningar | Variabel | Strukturella delar, hållbara förpackningar |
Always test with the exact material grade you plan to use. Additives such as flame retardants, lubricants, glass fibers, and colorants can change weldability. Fukt i hygroskopisk plast kan också påverka svetsen, så korrekt torkning är avgörande för konsekventa resultat.
Förbandet är där svetsen faktiskt sker. En väldesignad fog koncentrerar ultraljudsenergi och kontrollerar smältflödet, så den färdiga bindningen är stark och fri från blixt. The most common designs include energy directors, shear joints, step joints, and tongue-and-groove joints.
Delens geometri har lika stor betydelse som fogformen. Wall thickness, overall part size, material stiffness, and the distance from the horn contact point all affect how vibration reaches the joint. Large parts may need multiple weld points, a contour fixture, or more than one horn to maintain even contact.
Tillverkare väljer ultraljudssvetsning eftersom det erbjuder en kombination av hastighet, renhet och repeterbarhet som är svår att uppnå med lim eller mekaniska fästelement. De främsta fördelarna vi ser i verkliga produktionsmiljöer är:
Maskinen du väljer ska matcha din produktionsrytm. För tillfälliga reparationer, små partier eller prototyparbete ger en handhållen ultraljudssvets operatören friheten att svetsa vid arbetsbänken eller direkt på produkten. Den är kompakt, lätt att förvara och tillräckligt kraftfull för många monteringsjobb.
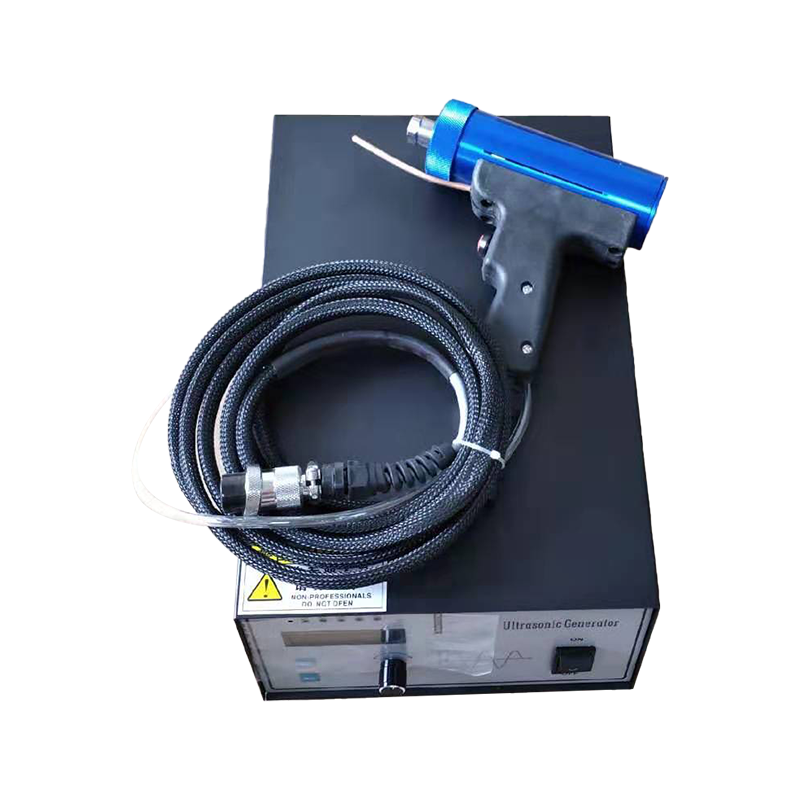 AH-30 Sonic Custom Handheld Ultrasonic Welder for Spot Welding This compact handheld unit suits prototype work, repairs, or small batches. Den erbjuder justerbara frekvensalternativ och upp till 1000W effekt, vilket gör den till ett flexibelt val för svetsning av tunn plast eller non-woven material vid arbetsbänken. Visa produkt →
Selection starts with part size, material, and production volume. A 20 kHz system with 1000 to 4200 watts is a common choice for medium and large parts. Högre frekvenser som 35 kHz och 40 kHz är bättre lämpade för mindre, mer ömtåliga komponenter eftersom de ger lägre amplitud och en mjukare svetsning. Amplitudkontroll är särskilt viktigt när man arbetar med halvkristallina plaster, som kan behöva högre energi, eller tunna väggar, som behöver en mjukare beröring.
För lågvolymproduktion, verktygsrum och manuella monteringsstationer ger en manuell plastsvetsmaskin operatören direkt kontroll över timing, tryck och positionering. Det är enkelt att installera, lätt att underhålla och förblir en pålitlig ingångspunkt för företag som vill ta in svetsning internt.
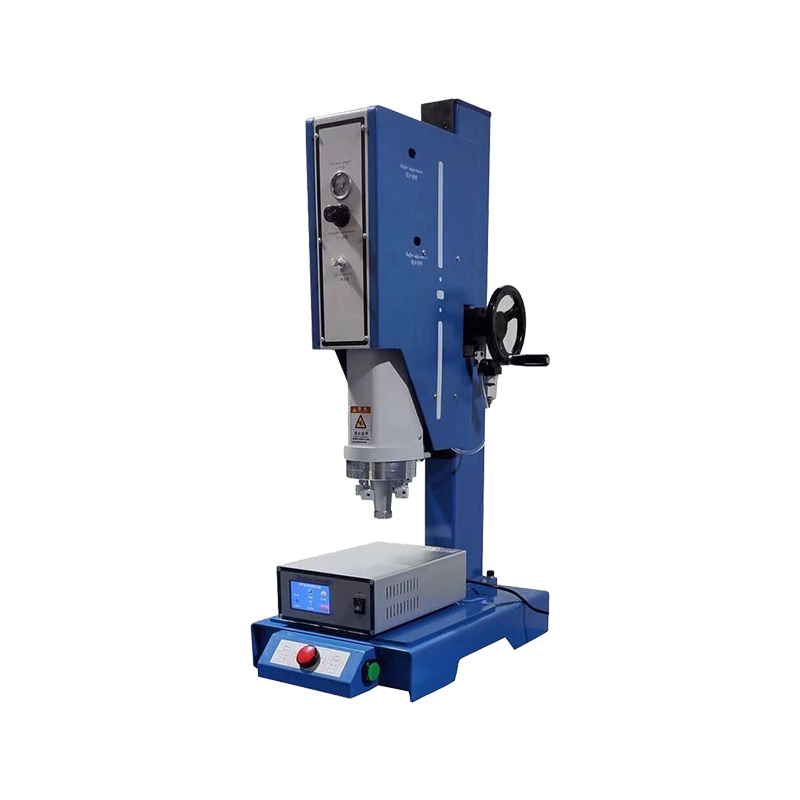 AH-SL manuell plastsvetsmaskin med pneumatisk drivning Byggd för lågvolymproduktion och manuella monteringsstationer ger denna 15kHz-maskin direkt kontroll över timing och tryck. Dess pressgjutna ram och justerbara formnivå stöder konsekvent svetsning, nitning och punktsvetsning av termoplaster. Visa produkt →
För storvolymtillverkning är en automatiserad plastsvetsmaskin vanligtvis den bättre långsiktiga investeringen. Programmerbara svetsparametrar, flerstegscykler och snabbväxlingsverktyg minskar arbetskraften, förbättrar konsistensen och håller skrothastigheten låg. Dessa maskiner kan integreras i en produktionslinje med transportörer, robothantering eller indexeringsbord.
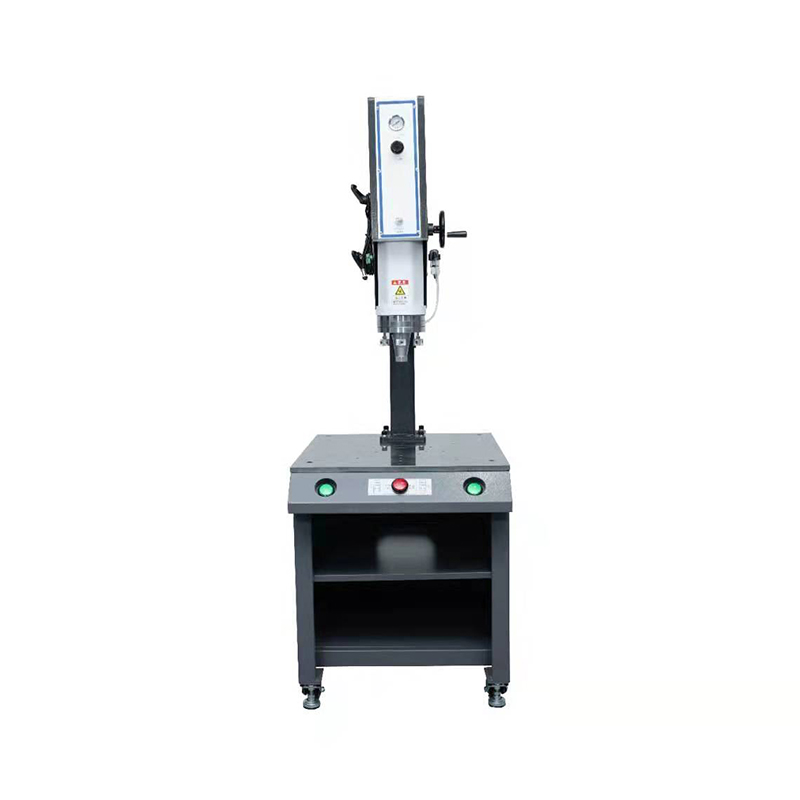 AH-DSL 15kHz 4200W automatiserad plastsvetsmaskin Denna pneumatiska maskin är designad för tillverkning av stora volymer och erbjuder programmerbara cykler, energiläge och 485-kommunikation. Its higher power output and larger stroke suit medium to large parts, helping reduce labor and scrap in continuous production. Visa produkt →
Om du vill jämföra effektklasser, frekvenser och funktioner sida vid sida, vår guide till modeller och specifikationer för ultraljudssvetsmaskiner förklarar de typiska valen och vad de betyder för olika applikationer.
Ultrasonic welding is generally clean and safe, but it still requires respect for the equipment. Operators should never touch the horn or the welding area while the machine is energized. Horn vibrerar med mycket hög frekvens och kan orsaka skador om händerna är i svetszonen. Akustiska skydd, hörselskydd och korrekt träning spelar alla roll för en säker arbetsmiljö.
Med regelbunden vård kan en ultraljudsplastsvetsmaskin leverera pålitlig service i många år. Små problem som ett löst horn, smutsiga verktyg eller en drivande tryckinställning kan orsaka svaga svetsar, så det lönar sig att bygga in en enkel underhållsrutin i ditt produktionsschema.
Ultrasonic plastic welding is one of the most efficient joining methods in modern manufacturing. Det ger dig snabbhet, repeterbarhet och rena fogar utan att lägga till förbrukningsmaterial eller torktid. Oavsett om du limmar små medicinska komponenter, monterar bildelar eller tillverkar vardagliga plastvaror, kan processen anpassas till ett brett utbud av material och detaljgeometrier.
Om du planerar ett nytt monteringsband eller uppgraderar en befintlig process, prata med en tillverkare som förstår både tekniken och de verkliga kraven på produktionen. A little time spent on material testing, joint design, and machine selection will save you far more time once the line is running.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved