Hem / Blogg / Branschnyheter / Ultraljudssvetsare för plast: En praktisk guide till installation och val


Request A Quote
Någonstans i nästan varje anläggning vi besöker finns en maskin som gör ett kort, skarpt sus, och en färdig montering dyker upp innan du kan blinka. Det är en ultraljudssvetsare som arbetar på plast, och den har tyst ersatt limkrukor, skruvar och lösningsmedelsbad på tusentals produktionslinjer. Vi har ägnat år åt att bygga dessa maskiner och stå bredvid människorna som kör dem, och den här guiden samlar vad vi har lärt oss på vägen: hur processen fungerar, vilka plaster som beter sig, hur man designar fogen och hur man väljer en maskin som du inte kommer att ångra.
Det finns ingen låga, ingen värmeplatta och inget lim. En strömkälla skickar en högfrekvent elektrisk signal till en omvandlare, som omvandlar den till mekanisk vibration, vanligtvis vid 15, 20 eller 40 kHz. Den vibrationen rör sig nerför ett horn, ibland kallat en sonotrode, som trycker mot delen. Rörelsen är liten, mätt i mikron, men den sker tiotusentals gånger per sekund.
Där de två plasthalvorna berörs skapar den rörelsen friktion mellan molekylerna och friktion blir värme. Temperaturen stiger endast vid gränsytan, precis tillräckligt för att mjuka upp materialet, och svetsen bildas på en bråkdel av en sekund till ett par sekunder. Trycket håller ihop smältan medan den svalnar, och delen kommer ut bunden, utan härdningstid och inga förbrukningsvaror att köpa.
Detta är anledningen till att processen förtjänar sin behållning på högvolymslinjer. Cykeltiderna är korta och repeterbara, energin går bara dit fogen behöver den, och den färdiga delen ser ren ut, utan den utpressning du får från lim. Avvägningarna är också verkliga: fogen måste designas för processen, fixturen måste hålla delen exakt, och inte varje plast spelar med.
En välinställd maskin följer samma rytm varje cykel, och att förstå den gör felsökningen mycket enklare:
Vart och ett av dessa steg är en inställning på maskinen. Svetstid, hålltid, nedåtkraft, amplitud och triggerkraft samverkar alla, så byt en i taget när du ringer in en ny del.
I stort sett, ju lättare en plast flyter när den smälter, desto lättare svetsar den. Amorfa hartser mjuknar gradvis över ett brett temperaturområde, vilket ger dig utrymme att arbeta. Halvkristallina hartser smälter skarpt, så fönstret mellan "ej bunden" och "översvetsad" är smal och fogdesignen är viktigare. Fyllmedel tillför styvhet och absorberar energi, och delar med högt glasinnehåll behöver ofta högre amplitud eller en helt annan sammanfogningsmetod.
| Materialfamilj | Vanliga exempel | Hur det svetsar | Vad ska man titta på |
|---|---|---|---|
| Amorfa termoplaster | ABS, PS, PC, PMMA, PVC | Mycket förlåtande | Torr PC och PMMA; håll mögelsprayer borta från fogen |
| Halvkristallina termoplaster | PP, PE, PA, POM, PET | Behöver mer amplitud och en skarpare fogdesign | Smalt smältfönster; skjuvfogar överträffar vanligtvis enkla åsar |
| Fyllda och förstärkta kvaliteter | Glasfylld PA, talkfylld PP | Svetsbar men energikrävande | Över ungefär 30 procent fyllmedel, räkna med att omarbeta foggeometrin |
| Elastomerer och härdplaster | TPE, EPDM, epoxi, fenol | Inte lämpad för ultraljudssvetsning | Välj självhäftande limning eller mekanisk infästning istället |
Två praktiska anteckningar från verkstadsgolvet. För det första är fukt den tysta fienden till en bra svets, speciellt med nylon och polykarbonat, så torka hartset ordentligt. För det andra kommer kontaminering vid fogen, oavsett om det är damm, olja eller ett envist mögelsläppmedel, att kosta dig mer trasiga delar än någon maskininställning.
Om en svets misslyckas finns oftast svaret i ritningen snarare än i maskinen. Syftet med en gemensam funktion är att koncentrera energi till en liten kontaktyta så att smältningen börjar där först.
En triangulär ås, vanligtvis en bråkdel av en millimeter hög, gjuten i ena halvan av delen. Det landar först, smälter snabbt och rinner in i springan. Detta är standardvalet för amorf plast och små, snygga sammansättningar.
Den ena halvan har ett steg som passar tätt inuti den andra, och de två vertikala väggarna gnider mot varandra under svetsning. Smälta bildas längs den väggen, vilket ger starka, täta tätningar och fungerar mycket bättre än en enkel ås på halvkristallina hartser.
Inte varje jobb behöver en fullständig omkrets. Utsättning förvandlar en gjuten bas till ett nithuvud över en annan komponent, och punktsvetsning förenar två plana gjutna ytor i en enda punkt, vilket är praktiskt för stora delar som inte kan pressas jämnt över hela ansiktet.
Frekvens, effekt och format följer alla av den del du svetsar. Små, ömtåliga komponenter föredrar vanligtvis 40 kHz eftersom amplituden är lägre och risken för skador är mindre. Allmän plastmontering sitter bekvämt vid 20 kHz. Större, styvare delar svetsar ofta bättre vid 15 kHz, där högre amplitud flyttar mer material.
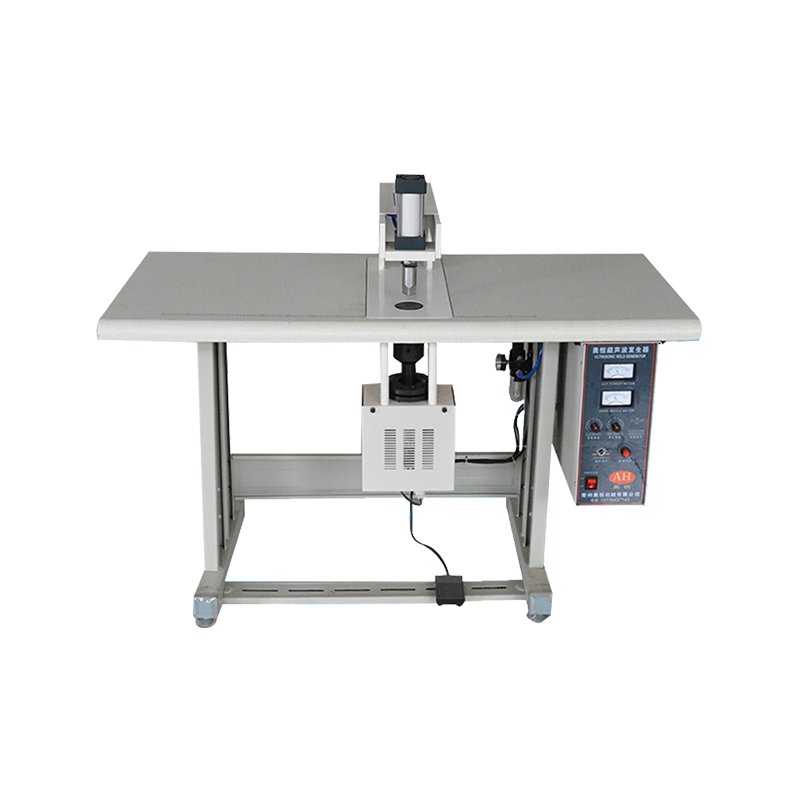
Effektvärden går vanligtvis från cirka en kilowatt upp till fyra eller mer. Ett högre betyg ger inte automatiskt en bättre svets, men det ger dig utrymme för större svetsområden och korta cykeltider. För repeterbart bänkarbete med fixtur och pneumatisk press är en pelarmonterad enhet det vanliga första köpet.
 AH-DSL 15kHz 4200W kolumnmonterad ultraljudsplastsvetsmaskin En pelarmonterad ultraljudssvets med 15kHz drift och 4200–6000W effekt, lämpad för repeterbar bänksvetsning med fixturer och pneumatiska pressar. Visa produkt →
När delar är stora, besvärliga eller redan fastklämda i en jigg någon annanstans på linjen, räddar en handhållen enhet dig från att bygga en press runt ett föremål som aldrig var tänkt att passa i en.
 AH-30 Custom Handheld Ultrasonic Punktsvetsare En kompakt 28/35 kHz handhållen punktsvetsare för besvärliga eller redan jiggade delar, med upp till 1 000 W effekt och vanligtvis inget tillsatsmaterial krävs. Visa produkt →
Och för körningar med låga volymer, prototyper eller reparationer är en manuell maskin med en enkel spak och fri sikt över leden ofta det mest förnuftiga stället att börja.
 AH-SL15K manuell ultraljudssvetsmaskin för plast En 15 kHz manuell svetsare med pneumatisk drivning och 2000–3200 W effekt, lämpad för körningar med låga volymer, prototyper och reparationer där enkel spakmanövrering och fogsikt har betydelse. Visa produkt →
Oavsett vilket format du väljer är signalhornet och fixturen en del av systemet, inte tillbehör. Ett horn format för din delprofil fokuserar energin där den hör hemma, och en fixtur som håller geometrin stadigt förhindrar växlingen som ger inkonsekventa svetsar. Vi gör anpassade ultraljudsformar av just denna anledning, och det är värt att läsa på hur modeller och specifikationer för ultraljudssvetsmaskiner stämmer överens med olika produktionsuppgifter innan du bestämmer dig för en konfiguration.
Blixt eller trådig smälta runt skarven betyder vanligtvis för mycket energi, för mycket amplitud eller en fog som är för liten för belastningen. Svaga svetsar som drar isär rent pekar åt andra hållet: inte tillräckligt med energi når gränsytan, dålig kontakt på grund av skeva delar eller förorening. Inkonsekventa resultat över en batch är nästan alltid mekaniska, till exempel en fixtur som låter delen gunga, en sliten hornyta eller lufttryck som driver genom skiftet.
En vana värd att bygga upp: behåll ett förstahandsprov från varje installation och jämför nya delar mot det under samma ljus. Ögonen fångar mycket mer än vad ett specifikationsblad gör.
Ultraljudssvetsning är ren, men det är inte riskfritt. Vibrationen är hörbar och långvarig exponering vid 15 och 20 kHz kan påverka hörseln, så kapsling eller hörselskydd är vettigt. Hornansikten blir varma under kontinuerlig körning, så låt dem svalna innan du rör vid dem. Håll pressen skyddad och låst, och sträck aldrig in i svetszonen när maskinen är spänningssatt.
På underhållssidan, inspektera hornytorna varje vecka för gropbildning och slitage, kontrollera monteringsmoment, håll omvandlaren och boostern torra och rena och logga lufttrycket. Små vanor som dessa förlänger verktygets livslängd avsevärt och håller svetskvaliteten stabil från den första delen av skiftet till den sista.
Vi har sett den här tekniken gå från ett specialistverktyg till en standarddel av produktionslinjen för textilier, engångshygienprodukter och allmän plast. Maskinerna har blivit mer kapabla, men grunderna har inte förändrats: en vettig led, en stadig fixtur, rätt frekvens och en välutbildad operatör. Om du väger ett köp, skicka oss din del och din hartskvalitet, så berättar vi ärligt vad processen kan och inte kan göra för det.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved